Valorización y recuperación de residuos químicos industriales
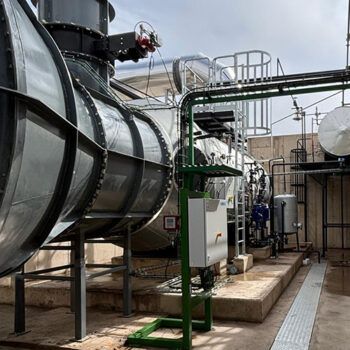
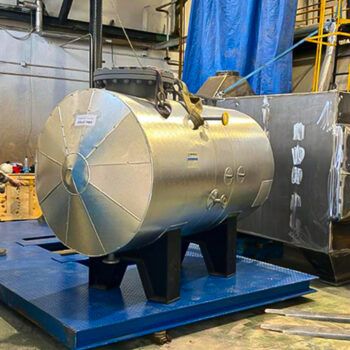
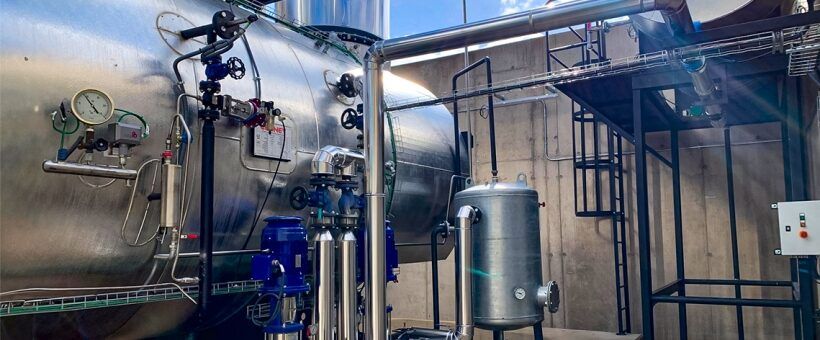
Soluciones Integrales de Combustión participa en la actualización tecnológica de una planta de valorización y recuperación de residuos químicos industriales. La compañía de ingeniería térmica ha instalado en dicha ubicación el sistema de calentamiento de las torres de fraccionamiento, en las que se obtienen principalmente nuevos disolventes y se recuperan los residuos.
La actualización tecnológica se enmarca es un proyecto de economía circular sostenibl,e mediante el cual los destiladores gestionan el tratamiento de residuos de la industria procedentes de procesos químicos, farmacéuticos, de automoción o pintura, con el objetivo de recuperarlos como nuevas materias primas.
La planta de valorización y recuperación de residuos químicos industriales cuenta con una capacidad de producción superior a las 80.000 toneladas anuales en el área de valorización de disolventes y tratamiento de aguas, así como en el tratamiento y gestión de residuos industriales.
La recuperación de disolventes a través de la destilación se utilizan como formulación de nuevos disolventes o bien se devuelven a la empresa cliente atendiendo a sus especificaciones.
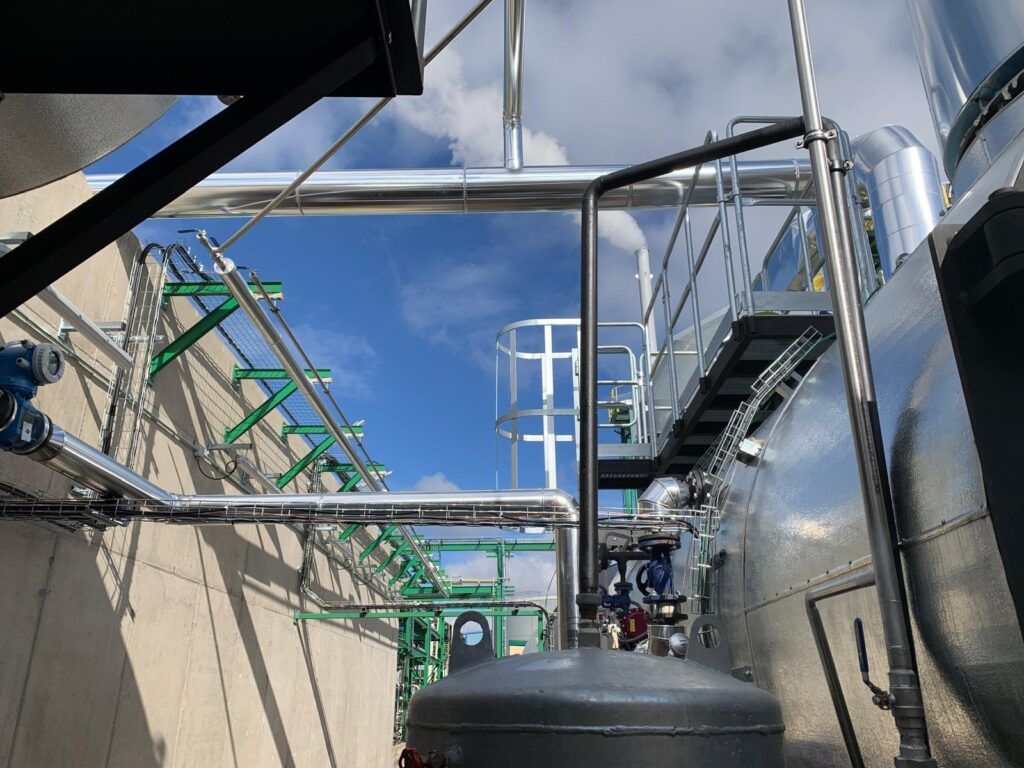
El sistema de calentamiento implantado por Soluciones Integrales de Combustión opera en la columna de fraccionamiento, un elemento esencial utilizado en la destilería de procesos químicos con grandes volúmenes de mezclas líquidas. De esta manera, se consigue separar dicha mezcla en componentes, o fracciones, en función de las diferentes volatilidades de los componentes que quedan depositadas y condensadas en las bandejas o placas dentro de la columna.
En este proceso, el vapor generado en el proceso de calentamiento se utilizará como energía de calentamiento en los destiladores y columnas de fraccionamiento de la la planta de tratamiento y gestión de residuos industriales. El vapor continúa siendo actualmente uno de los fluidos más utilizados en los procesos de producción industrial.
En esta planta de valorización y recuperación de residuos químicos industriales, el vapor generado por la caldera y el quemador (un modelo mixto JBD 11.500-GLO, con atomización por aire para operar con aceite reciclado y gas natural licuado -GNL) se despliega a través de las liras o tuberías en bucle para facilitar la dispersión térmica, protegiendo del calor y golpes de presión al circuito a los equipos de instrumentación que miden la presión de las tuberías por las que circula el vapor.
- Publicado el 01/04/2025